全国销售咨询热线:
15018845230
欢迎来到江门市尚普照明科技有限公司官网!
15018845230
江门市尚普照明科技有限公司
联系人 :唐先生
手机:15018845230
联系人:王经理
手机:18823052610
服务热线:0750-822 2666
邮箱:2808281684@qq.com
网址:www.lepuled.com
详细地址:江门市江海区明辉路6号1幢2层(自编88号)
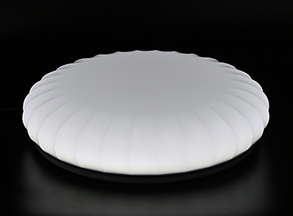
吸顶灯罩主流分为挤出长条面罩、注塑圆形/方形面罩,基材常用PC、亚克力、PS,搭配扩散粉、色母、抗老化助剂,工艺管控着重围绕扩散配方、表面磨砂质感、控制发黄、成型尺寸稳定,适配家装、厨卫、工程照明灯具。
一、扩散配方管控
1.基材选型搭配
PC基材抗冲击、耐温更好,适合厨卫、长时间点亮的灯具;亚克力透光高、质感细腻,适合对光效要求高的室内款;PS成本低,多用于经济型照明,耐候偏弱。不同基材不能随意混料,回收料比例严格管控,高等级防发黄产品尽量减少回料添加。
2.扩散剂配比
扩散粉(硫酸钡、硅微粉、有机扩散剂)添加量直接影响透光率与雾度。添加量偏高,面罩偏暗、透光下降;添加量偏低,容易出现灯珠光斑、光影透点。
常规参考:PC灯罩扩散剂添加比例0.8%~2.5%;亚克力面罩1.0%~3.0%,根据雾度样板对标固定配比,每批次原料先打样对光效。
有机扩散剂分散更均匀,不容易产生白点、颗粒;无机粉体性价比高,要做好高速分散,避免粉体团聚形成亮点黑点。
3.抗黄变助剂体系(防发黄核心)
配方内添加UV吸收剂、受阻胺光稳定剂HALS、抗氧化剂,主抗氧+辅抗氧复配使用,控制热氧老化、紫外线老化。
室内普通照明:基础抗氧体系;
长期点亮、工程照明、厨卫高温潮湿环境:升级耐候助剂,助剂总量按基材重量0.3%~0.8%调配;
助剂需要和基材相容,选择低析出型号,避免后期面罩表面起雾、出油。
配方禁止添加劣质回收料、杂色边角料,回收料单独粉碎、过筛,比例控制在15%以内,防黄款不添加回料。
4.色母管控
柔光白母粒选用耐温型,避免高温加工变色;色母和扩散助剂提前预混,使用色母搅拌机恒温拌料,拌料时间标准化,防止局部色差。
二、原料预处理管控
PC、亚克力吸湿性强,含水加工会出现气泡、银纹、后期加速发黄。
PC烘干:120℃,4~6小时;亚克力烘干:80℃,3~4小时;烘干料筒保温,防止二次吸潮。
拌料顺序:基材颗粒→扩散粉→色母→抗老化助剂,低速搅拌,防止摩擦升温造成助剂提前分解。拌料后密封存放,尽快投产,避免助剂吸附水汽。
三、挤出面罩工艺管控(长条线性面罩)
挤出适合长条弧形、线性吸顶灯罩,模具为挤出模头,定型靠真空定型模。
1.温度设置
PC挤出:料筒230~260℃,模头温度略高于料筒,温度不能过高,高温会加速树脂降解,埋下发黄隐患;
亚克力挤出:210~240℃;
温度区间稳定,温差波动控制在±5℃以内,局部超温是面罩发黄的重要诱因。
2.挤出速度与定型
挤出速度和牵引速度匹配,牵引过快容易拉薄、变形、内应力大;牵引过慢壁厚偏厚、透光不均。真空定型模真空度稳定,保证外轮廓、弧度一致。
3.磨砂面成型方式
挤出磨砂分两种:模头表面蚀纹直接挤出磨砂、挤出后在线表面磨砂。
模头蚀纹款:模具纹理定期抛光维护,纹理堵塞会造成磨砂面发亮、明暗斑块;
在线磨砂:砂粒、辊轮粒度统一,辊轮压力均匀,压力过大容易磨穿表层,压力不足磨砂纹理浅,灯光下观感不一致。
4.冷却管控
分段冷却,冷却水温稳定,骤冷会积蓄内应力,灯具长期受热后容易变形、开裂、加速黄变。
四、注塑面罩工艺管控(圆形、方形卡扣面罩)
注塑适合异形、带卡扣、旋口结构的吸顶灯罩。
1.料筒与模温
PC注塑料筒240~270℃,模具温度80~110℃;亚克力模具60~85℃。
模具温度偏低,产品表面容易产生流痕、磨砂纹理发花;模温过高,成型周期拉长,材料热停留时间变长,容易发黄。
2.射速、保压控制
中低速射速,避免喷射、熔接痕;保压压力适中,防止壁厚不均、凹陷。磨砂面尽量放在定模侧,保证纹理复刻清晰。
3.停留时间管控
减少熔胶在料筒内滞留时间,停机超过半小时,清空料筒,降低材料热降解。
4.磨砂模具维护
模具蚀纹面定期清洁,扩散粉、助剂析出会附着在纹理缝隙,造成面罩局部发亮、磨砂深浅不一;清洁选用中性溶剂,禁止强腐蚀溶剂破坏蚀纹。
五、表面磨砂质量管控
1.纹理对标:产前先做标准样卡,区分粗砂、细砂、哑光柔光砂,每模首件对比样卡。
2.不良管控:磨砂面出现发亮条、亮斑、纹理深浅不一,优先排查模具堵塞、辊轮压力不均、原料分散不良。
3.防护:磨砂面硬度偏低,脱模、取件、周转使用防静电软胶治具,禁止硬质工装直接接触,防止刮花。
六、防发黄全流程规范
1.加工端:严控料筒、模头温度,杜绝超温;缩短熔料停留时间,定期清理料筒积碳;积碳混入产品会形成黑点,同时加速老化发黄。
2.配方端:复配抗UV、抗氧助剂,按需调整等级;回料严格分级,脏料、已经发黄的边角料禁止回用。
3.后段与仓储:成品避光存放,不要长期堆放在阳光直射区域;包装用PE保护膜,避免和含硫、酸性材质直接接触,部分辅料会催化面罩黄变。
4.老化验证:每批次原料做加速老化测试,紫外老化后对比透光、色差,提前锁定配方风险。
七、常见不良与对策
1.面罩发黄:加工温度过高、助剂不足、回料杂质多、原料受潮降解→下调加工温度,优化抗老化配方,严控回料比例,规范烘干
2.光斑明显、柔光差:扩散粉添加不足、粉体团聚分散差→调整扩散配比,延长拌料时间,选用分散型扩散剂
3.磨砂面明暗不均、局部发亮:模具纹理堵塞、辊轮压力不稳、熔接痕→清洗模具蚀纹,校准牵引辊压力,优化熔胶流速
4.气泡、银纹:原料没有烘干、料筒进水→重新烘干原料,检查料筒密封
5.变形、后期翘曲:内应力大、冷却不均→优化冷却曲线,提高模温,增加退火时效工序
八、成品检验标准
目视无黑点、流痕、明显色差;磨砂纹理均匀;透光、雾度对标封样;耐温测试无明显形变;加速老化测试色差在允许范围;卡扣、旋口结构尺寸稳定,装配无干涉。